














Cara Memilih Peralatan Pengelasan Ultrasonik: Panduan Seleksi 7 Langkah dan Daftar Jebakan (Edisi 2026)
Tentang Artikel Ini
Disusun oleh Li Yong, seorang insinyur proses pengelasan ultrasonik diShenzhen Chengguan SAYAIntelligent Ultrasonic Equipment Co., Ltd. Dengan pengalaman 22 tahun dalam pengoperasian lini produksi dan peningkatan hasil produksi, perusahaan ini telah menyelesaikan lebih dari 10.000 proyek pengelasan yang mencakup lebih dari 100.000 produk hasil pengelasan. Isi artikel ini didasarkan pada kasus lini produksi nyata dan validasi parameter.
Daftar isi
- Konfirmasikan material yang akan dilas — faktor nomor 1 dalam pemilihan.
- Pilih frekuensi kerja yang tepat — 20kHz / 35kHz / 40kHz
- Sesuaikan daya dengan area pengelasan — hindari pengelasan dingin dan pengelasan berlebihan.
- Pilih jenis mesin berdasarkan volume produksi — pneumatik / servo / kustom
- Fokus pada fungsi inti generator — otak dari mesin tersebut.
- Perlengkapan pengelasan dan alat bantu pengelasan — apa yang pada akhirnya menentukan kualitas pengelasan?
- Evaluasi kekuatan pemasok dan layanan purna jual.
- Diagram alur keputusan seleksi
- Tabel referensi cepat perbandingan peralatan
- Daftar periksa kesalahan dan jebakan umum dalam proses seleksi.
- Pertanyaan yang Sering Diajukan (FAQ)
- Ringkasan
Memilih pengelasan ultrasonik Pemilihan peralatan merupakan salah satu keputusan paling penting yang dibuat oleh produsen plastik sebelum memulai produksi. Jika dipilih dengan baik, Anda akan mendapatkan lini produksi yang stabil, hasil produksi yang tinggi, dan biaya perawatan yang rendah. Jika dipilih dengan buruk, Anda akan menghadapi pengelasan dingin, pengelasan berlebih, dan kerusakan yang sering terjadi — kerugian akibat waktu henti jauh lebih besar daripada selisih harga antar mesin.
Panduan ini membagi proses seleksi menjadi 7 langkah inti, mulai dari konfirmasi material hingga evaluasi pemasok. Panduan ini menjelaskan logika pengambilan keputusan dan poin-poin yang perlu diperhatikan di setiap tahap, dan diakhiri dengan bagan alur keputusan seleksi dan tabel referensi cepat perbandingan peralatan untuk membantu Anda membuat keputusan yang tepat sebelum membeli.
1. Konfirmasikan material yang akan dilas — faktor nomor 1 dalam pemilihan.
Material adalah faktor pertama dalam pemilihan. Berbagai jenis plastik sangat berbeda dalam titik leleh, modulus elastisitas, dan konduktivitas termal, yang secara langsung menentukan frekuensi, daya, dan desain klakson yang dibutuhkan peralatan tersebut.
Poin-poin penting dalam pengambilan keputusan
- Identifikasi material yang akan dilas: plastik kaku seperti ABS dan PC membutuhkan keluaran energi yang lebih besar; plastik lunak seperti PP dan PE membutuhkan energi yang lebih sedikit tetapi membutuhkan kontrol amplitudo yang lebih ketat.
- Konfirmasikan persyaratan kualitas pengelasan: apakah kekuatan las harus memenuhi standar uji tarik? Apakah diperlukan penyegelan (kedap udara / kedap air)? Apakah tampilannya harus bebas dari bekas tekanan, bekas terbakar, dan kilatan?
- Tentukan apakah material yang berbeda akan disambungkan: titik leleh kedua material harus berada dalam rentang 20°C satu sama lain, jika tidak, fusi yang andal sulit dicapai. Beberapa kombinasi (misalnya, PTFE dengan plastik apa pun) hampir tidak mungkin dilas secara ultrasonik.
| Bahan | Kesulitan pengelasan | Energi yang dibutuhkan | Catatan |
| ABS | Rendah | Sedang | Paling mudah dilas; sangat serbaguna. |
| PC (polikarbonat) | Sedang | Tinggi | Titik leleh tinggi; membutuhkan daya tinggi. |
| PS (polystyrene) | Rendah | Rendah | Mudah dilas tetapi rentan terhadap retak rapuh. |
| PP (polipropilen) | Tinggi | Rendah–Menengah | Sangat elastis; membutuhkan frekuensi tinggi dan amplitudo kecil. |
| PE (polietilen) | Tinggi | Rendah–Menengah | Titik leleh rendah tetapi konduksi panas buruk |
| PA (nilon) | Sedang–Tinggi | Tinggi | Sangat higroskopis; keringkan bahan sebelum pengelasan. |
| POM (asetal) | Sedang | Sedang–Tinggi | Sangat kaku; membutuhkan amplitudo yang tepat. |
| PMMA (akrilik) | Sedang | Sedang | Bagian kosmetik membutuhkan pencegahan gelembung. |
| PTFE (Teflon) | Sangat sulit | - | Hampir mustahil untuk melakukan pengelasan ultrasonik. |
Tips: Jika Anda tidak yakin apakah suatu material dapat dilas, mengirimkan sampel untuk uji coba pengelasan gratis adalah cara termurah untuk mengetahuinya. Setiap pemasok terkemuka seharusnya menawarkan layanan ini.
2. Pilih frekuensi kerja yang tepat — 20kHz / 35kHz / 40kHz
Frekuensi secara langsung menentukan kinerja getaran. Peralatan pengelasan ultrasonik umumnya hadir dalam tiga tingkatan frekuensi — 20kHz, 35kHz, dan 40kHz — masing-masing dengan titik optimalnya sendiri.
| Frekuensi | Karakteristik amplitudo | Produk yang sesuai | Keuntungan | Keterbatasan |
| 20kHz | Amplitudo besar, energi tinggi | Komponen plastik berukuran sedang hingga besar, produk berdinding tebal, komponen otomotif, wadah peralatan rumah tangga. | Paling serbaguna; mesin-mesin utama di pasaran; suku cadangnya mudah didapatkan. | Rentan terhadap pengelasan berlebihan dan kerusakan akibat tekanan pada bagian-bagian kecil yang halus. |
| 35kHz | Amplitudo sedang | Komponen kosmetik ukuran sedang, aksesori elektronik, perangkat medis. | Menyeimbangkan kekuatan dan presisi; mengurangi kerusakan kosmetik. | Pilihan mesin lebih sedikit dibandingkan dengan 20kHz. |
| 40 kHz | Amplitudo kecil, halus dan presisi | Komponen kecil berdinding tipis, elektronik presisi, sensor mikro, kemasan kosmetik. | Kerusakan akibat terbakar dan bekas tekanan berkurang; titik las lebih halus. | Energi terbatas; tidak cocok untuk bagian-bagian besar. |
Aturan praktis: pilih frekuensi rendah (20kHz) untuk komponen besar dan frekuensi tinggi (35kHz/40kHz) untuk komponen kecil dan halus. Jika ukuran produk Anda sangat beragam, pertimbangkan peralatan frekuensi ganda atau beberapa mesin dengan frekuensi berbeda.
3. Sesuaikan daya dengan area pengelasan — hindari pengelasan dingin dan pengelasan berlebihan
Kesalahan dalam menentukan daya adalah salah satu kesalahan umum dalam pemilihan material. Daya yang terlalu rendah menyebabkan pengelasan dingin; daya yang terlalu tinggi menyebabkan pengelasan berlebihan dan bekas terbakar. Keduanya menghasilkan cacat pada hasil produksi.
| Ukuran area pengelasan | Daya yang direkomendasikan | Aplikasi umum |
| Dalam jarak 50 mm | 800–1200W | Casing elektronik kecil, kemasan sensor, komponen mainan. |
| 50–100 mm | 1200–1500W | Sensor otomotif, casing pengisi daya, penutup baterai |
| 100–150 mm | 1500–2600W | Casing peralatan rumah tangga, perangkat medis, suku cadang interior otomotif |
| Di atas 150 mm | 2600–3000W+ | Bemper mobil, tangki air besar, kontainer industri |
Tips: untuk produksi batch berkelanjutan, sisakan margin daya 20%. Beroperasi pada beban penuh akan memicu alarm kelebihan beban generator dan memperpendek umur komponen. Misalnya, untuk komponen dengan area pengelasan 120 mm, pilih mesin 2000 W daripada yang hanya 1500 W.
4. Pilih jenis mesin berdasarkan volume produksi — pneumatik / servo / kustom
Ukuran batch produksi secara langsung menentukan apakah Anda harus menggunakan mesin pneumatik standar atau mesin presisi servo — dan perbedaan anggarannya sangat signifikan.
| Jenis mesin | Metode penggerak | Ketepatan | Skenario yang sesuai | Kisaran harga |
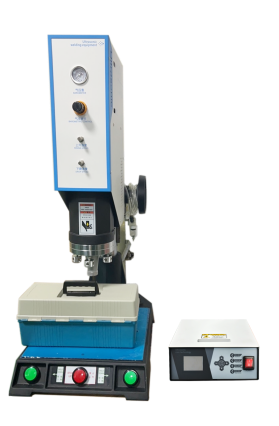
| Mesin las ultrasonik pneumatik meja | Digerakkan oleh silinder | ±0,05 mm | Pembuatan prototipe dalam jumlah kecil, uji coba, validasi R&D | Rendah |
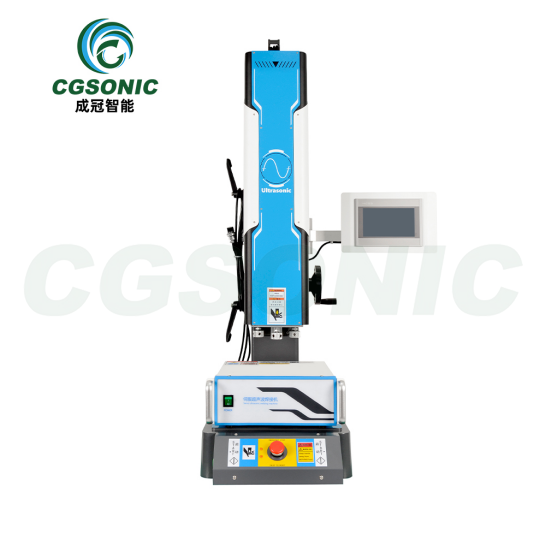
| Mesin las ultrasonik servo | Digerakkan oleh motor servo | ±0,01 mm | Produksi dalam jumlah besar, produk dengan persyaratan kualitas yang ketat. | Sedang–Tinggi |
| Sistem ultrasonik terintegrasi khusus | Dibuat sesuai pesanan | Dirancang sesuai kebutuhan | Jalur otomatis, pengelasan simultan multi-stasiun | Tinggi (harga per proyek) |
Perbedaan utama
- Tipe pneumatik: menekan ke bawah berdasarkan tekanan silinder. Struktur sederhana, mudah dioperasikan, biaya perawatan rendah. Namun, kedalaman pengelasan dipengaruhi oleh fluktuasi tekanan udara, sehingga konsistensinya terbatas. Cocok untuk volume tahunan di bawah 50.000 buah.
- Tipe servo: motor servo mengontrol jarak dan kecepatan gerakan ke bawah secara presisi, mencapai presisi kedalaman pengelasan 0,01 mm. Motor ini mendukung profil pengelasan multi-tahap (pendekatan cepat → tekan lambat → tahan → lepaskan secara bertahap) dan memberikan konsistensi yang sangat baik — cocok untuk volume tahunan di atas 100.000 buah atau tuntutan kualitas yang ketat (perangkat medis, komponen keselamatan otomotif, dll.).
- Tipe terintegrasi khusus: menyematkan modul pengelasan ultrasonik ke dalam jalur otomatis, dikombinasikan dengan robot, meja putar, dan inspeksi visual untuk produksi otomatis sepenuhnya. Cocok untuk manufaktur skala besar dengan volume tahunan di atas 500.000 unit.
Tips: jangan mengejar mesin kelas atas secara membabi buta. Mesin pneumatik sudah sangat memadai untuk produk sederhana dengan volume rendah — membeli mesin servo secara berlebihan hanya akan menambah tekanan anggaran dan kompleksitas perawatan. Sebaliknya, menjalankan mesin pneumatik pada produk presisi bervolume tinggi membuat hasil produksi tidak stabil, dan kerugian akibat waktu henti jauh lebih besar daripada selisih harga.
5. Fokus pada fungsi inti generator — otak dari mesin tersebut
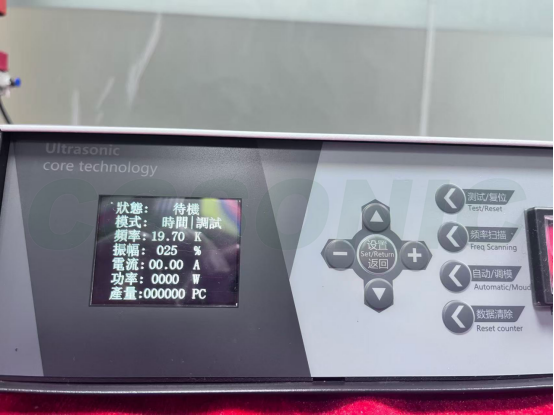
Generator adalah otak dari mesin las ultrasonik: ia mengubah daya listrik utama menjadi sinyal listrik frekuensi tinggi untuk menggerakkan transduser. Perbedaan kinerja antara generator baru dan lama sangat besar dan secara langsung menentukan stabilitas pengelasan.
Fungsi generator harus Anda pastikan sebelum membeli.
- Pelacakan frekuensi otomatis (generator digital): secara otomatis mengunci frekuensi resonansi transduser, menjaga kinerja tetap stabil dalam jangka panjang. Unit analog lama memerlukan penyetelan manual, mengalami penyimpangan selama produksi, dan menghasilkan kualitas pengelasan yang tidak konsisten.
- Berbagai mode pengelasan:
- Mode waktu: berhenti pada waktu yang telah ditentukan — cocok untuk produk rutin dengan bahan yang stabil.
- Mode energi: berhenti pada energi yang telah ditentukan sebelumnya — mengkompensasi variasi batch material dan menstabilkan hasil.
- Mode kedalaman: berhenti pada kedalaman pengelasan yang telah ditentukan sebelumnya — cocok untuk produk dengan persyaratan dimensi yang ketat.
- Penyimpanan resep parameter: parameter untuk produk yang berbeda disimpan secara terpisah dan dipanggil kembali dengan satu tombol saat beralih produk, sehingga menghindari penyetelan berulang. Pilih mesin yang dapat menyimpan setidaknya 10 resep.
- Alarm dan perlindungan kelebihan beban: secara otomatis mematikan dan melindungi mesin ketika terjadi anomali pengelasan (klakson mengenai perlengkapan, kekurangan material, dll.), mencegah kerusakan pada klakson dan transduser.
- Keluaran data pengelasan: generator kelas atas dapat menghasilkan data energi, waktu, dan kedalaman untuk setiap pengelasan, mendukung integrasi MES untuk ketelusuran kualitas.
Tips: hindari generator analog lama. Harganya 20%–30% lebih murah, tetapi memiliki kekebalan terhadap gangguan yang buruk, sering terjadi pergeseran parameter, dan tidak ada kemampuan pelacakan data. Dalam produksi massal, kerugian akibat pengelasan yang tidak stabil jauh melebihi selisih harga.
6. Klakson dan perlengkapan — apa yang pada akhirnya menentukan kualitas pengelasan
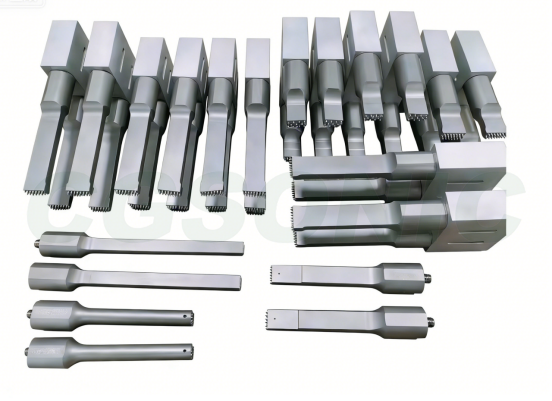
Bahkan unit utama terbaik pun tidak dapat menghasilkan komponen yang baik tanpa horn dan fixture yang baik. Horn (sonotrode) dan perlengkapan perkakas adalah bagian yang paling mudah diabaikan dalam pemilihan, namun memiliki dampak yang sangat besar pada kualitas pengelasan.
Perbandingan bahan tanduk
| Bahan | Masa pakai | Harga | Skenario yang sesuai |
| Paduan aluminium | Sedang (100.000–300.000 siklus) | Rendah | Produksi dalam jumlah kecil hingga menengah, pembuatan prototipe. |
| Paduan titanium | Panjang (500.000–1.000.000+ siklus) | Sedang–Tinggi | Produksi volume tinggi berkelanjutan, persyaratan kekuatan lelah yang tinggi. |
| Baja paduan | Panjang | Sedang | Skenario khusus dengan tingkat keausan tinggi, tetapi berat dan sulit untuk dikerjakan dengan mesin. |
Poin pemilihan klakson dan perlengkapan
- Produk dengan bentuk tidak beraturan umumnya membutuhkan corong dan perlengkapan penempatan khusus: corong standar hanya cocok untuk permukaan pengelasan yang rata dan teratur; produk yang melengkung, bertingkat, atau multi-titik harus dirancang khusus. Konfirmasikan kemampuan pemasok dalam pembuatan corong khusus sebelum membeli.
- Untuk produksi volume tinggi yang berkelanjutan, pilihlah klakson titanium terlebih dahulu: masa pakai titanium terhadap kelelahan adalah 3–5 kali lipat dari aluminium, sehingga meskipun harga satuan lebih tinggi, biaya per bagian sebenarnya lebih rendah, dan waktu henti penggantian klakson berkurang.
- Ketelitian dudukan (nest) sama pentingnya: akurasi penempatan dudukan secara langsung memengaruhi keselarasan pengelasan. Dudukan yang dibuat dengan mesin CNC direkomendasikan, dikombinasikan dengan pin penentu posisi atau penahan vakum untuk bagian tersebut.
- Desain klakson dan pencocokan frekuensi: klakson 20kHz berukuran cukup besar (panjang keseluruhan sekitar 130–250mm) sedangkan klakson 40kHz berukuran lebih kecil (sekitar 50–90mm); desain harus memastikan presisi resonansi setengah panjang gelombang.
Tips: sebelum membeli, pastikan apakah pemasok dapat mendesain klakson dan perlengkapan khusus dari gambar produk Anda, dan mintalah laporan analisis elemen hingga (FEA) klakson untuk memverifikasi frekuensi resonansi dan keseragaman distribusi amplitudo.
7. Evaluasi kekuatan pemasok dan layanan purna jual
Peralatan murah menghemat uang di awal, tetapi cenderung sering rusak dalam produksi massal, menyebabkan kerugian akibat waktu henti. Evaluasi pemasok adalah gerbang terakhir dari proses seleksi — dan tempat termudah untuk terjebak.
Daftar periksa evaluasi pemasok
| Item evaluasi | Pertanyaan kunci | Standar kualifikasi |
| Pembuatan prototipe pra-penjualan | Bisakah Anda memberikan contoh uji pengelasan? | Pembuatan prototipe gratis atau berbiaya rendah dengan laporan pengujian. |
| Masa garansi | Berapa lama garansi untuk komponen inti (generator, transduser)? | ≥12 bulan, termasuk perbaikan di tempat |
| Pasokan suku cadang | Berapa lama waktu tunggu untuk barang habis pakai seperti horn dan transduser? | Komponen standar ≤7 hari; komponen khusus ≤15 hari |
| Dukungan teknis | Apakah panduan commissioning online tersedia? Pelatihan di lokasi? | Layanan online 24/7 + kunjungan langsung gratis di tahun pertama. |
| Pengembangan khusus | Apakah pengembangan kustom didukung untuk proyek non-standar? | Tim desain internal yang dapat menghasilkan gambar solusi. |
| Pengalaman industri | Apakah ada kisah sukses di industri yang sama? | Referensi pelanggan atau kunjungan langsung ke lokasi tersedia. |
| Sertifikasi | Apakah peralatan tersebut memiliki sertifikasi CE/ISO? | Sertifikasi CE wajib untuk produk ekspor. |
Tips: Bandingkan setidaknya 3 pemasok dan dapatkan laporan uji prototipe dari masing-masing sebelum memutuskan. Jangan pernah hanya membandingkan harga — penghematan beberapa ribu yuan pada mesin dapat hilang karena satu kali penghentian jalur produksi yang merugikan puluhan ribu yuan.
Diagram alur keputusan seleksi
Konfirmasikan persyaratan material dan kualitas pengelasan.
→
Tentukan apakah material tersebut dapat dilas secara ultrasonik.
→
Pilih frekuensi berdasarkan ukuran produk
→
Pilih daya berdasarkan area pengelasan
→
Pilih jenis mesin berdasarkan volume produksi
→
Konfirmasikan fungsi generator
→
Konfirmasikan klakson dan perlengkapannya
→
Evaluasi pemasok
→
Lakukan pemesanan
Ikuti alur ini langkah demi langkah — setiap langkah memiliki kriteria pengambilan keputusan yang jelas, sehingga tidak ada hal penting yang terlewatkan.
| Dimensi pemilihan | Konfigurasi dasar | Konfigurasi standar | Konfigurasi kelas atas |
| Frekuensi | 20kHz | 20kHz / 35kHz | Frekuensi ganda 20kHz + 40kHz |
| Kekuatan | 800–1200W | 1500–2600W | 3000W+ (dengan margin) |
| Metode penggerak | Pneumatik | Pneumatik / Servo | Servo (profil multi-tahap) |
| Generator | Pelacakan frekuensi digital | Pelacakan digital + berbagai mode | Integrasi digital + keluaran data + MES |
| Bahan tanduk | Paduan aluminium | Paduan titanium | Paduan titanium + desain yang dioptimalkan FEA. |
| Perlengkapan | Sarang standar | sarang kustom CNC | Penahan vakum + pen positioning visual |
| Volume yang berlaku |
| 50.000–500.000 buah/tahun | >500.000 buah/tahun |
| Referensi anggaran | Rendah | Sedang | Tinggi |
Daftar periksa kesalahan dan jebakan umum dalam proses seleksi.
Kesalahan 1: Hanya membandingkan harga, tanpa melakukan uji pengelasan pada sampel fisik.
Meskipun spesifikasinya identik, peralatan dari pemasok yang berbeda dapat sangat berbeda dalam hasil pengelasan sebenarnya. Angka-angka pada lembar spesifikasi tidak dapat menggantikan validasi prototipe yang sebenarnya. Pendekatan yang tepat: mintalah setidaknya 3 pemasok untuk melakukan uji pengelasan pada sampel Anda yang sebenarnya dan bandingkan kekuatan las, tampilan, dan hasil pengelasan.
Kesalahan 2: Menghemat anggaran dan memilih peralatan yang kurang bertenaga.
Daya yang tidak mencukupi menyebabkan cacat pengelasan dingin yang terus-menerus dan tingkat barang rusak yang tetap tinggi. Beberapa ribu yuan yang dihemat pada mesin tersebut dapat habis untuk biaya barang rusak dalam waktu satu bulan. Pendekatan yang tepat: sesuaikan daya dengan area pengelasan dan sisakan margin 20%.
Kesalahan 3: Hanya fokus pada harga mesin utama sambil mengabaikan kualitas klakson dan perlengkapan lainnya.
Perangkat penguat dan perlengkapan adalah faktor penentu kualitas pengelasan akhir. Perangkat penguat berkualitas buruk memiliki distribusi amplitudo yang tidak merata, menyebabkan pengelasan berlebihan lokal dan pengelasan dingin lokal. Pendekatan yang tepat: sertakan biaya perangkat penguat dan perlengkapan dalam anggaran total dan mintalah laporan analisis elemen hingga (FEA) perangkat penguat dari pemasok.
Kesalahan 4: Membeli mesin servo kelas atas secara membabi buta untuk produk sederhana dengan volume produksi rendah.
Mesin servo memang presisi, tetapi untuk produk sederhana, presisi tersebut berlebihan. Anggaran tambahan akan lebih baik dialokasikan untuk horn yang lebih baik atau suku cadang. Pendekatan yang tepat: sesuaikan jenis mesin dengan volume dan kebutuhan kualitas Anda, dan hindari membayar untuk kemampuan yang tidak terpakai.
Kesalahan 5: Tidak mengevaluasi kemampuan purna jual pemasok — tidak ada yang memperbaiki mesin ketika rusak.
Dalam produksi massal, setiap jam waktu henti dapat merugikan ribuan yuan. Jika pemasok tidak dapat segera menyediakan suku cadang atau dukungan teknis, kerugian akan terus bertambah. Pendekatan yang tepat: konfirmasikan ketentuan garansi, waktu tunggu suku cadang, dan waktu respons dukungan teknis sebelum menandatangani kontrak.
Pertanyaan yang Sering Diajukan (FAQ)
Q1: Apa perbedaan antara mesin las ultrasonik 20kHz dan 40kHz?
Mesin 20kHz menghasilkan energi getaran tinggi, cocok untuk komponen plastik berukuran sedang hingga besar dan produk berdinding tebal — ini adalah mesin utama di pasaran. Mesin 40kHz memiliki amplitudo yang lebih kecil, cocok untuk komponen berdinding tipis kecil, komponen kosmetik, dan aksesori elektronik, mengurangi kerusakan akibat panas dan bekas tekanan. Singkatnya: frekuensi rendah untuk komponen besar, frekuensi tinggi untuk komponen kecil dan halus.
Q2: Bagaimana cara memilih daya pengelasan ultrasonik?
Pilih daya 800–1200W untuk area pengelasan dalam radius 50mm, 1500–2600W untuk produk plastik berukuran sedang biasa, dan 3000W atau lebih untuk benda kerja besar dan kompleks. Untuk produksi batch berkelanjutan, sisakan margin daya 20% untuk mencegah alarm kelebihan beban generator.
Q3: Apa perbedaan antara mesin las ultrasonik servo dan pneumatik?
Mesin las pneumatik digerakkan oleh silinder: mudah dioperasikan dan hemat biaya, cocok untuk pembuatan prototipe dalam jumlah kecil dan uji coba. Mesin las servo mengontrol kedalaman pengelasan dengan motor servo, mencapai presisi 0,01 mm dengan konsistensi yang sangat baik — cocok untuk produksi volume tinggi dan produk dengan persyaratan kualitas yang ketat.
Q4: Bahan apa yang terbaik untuk klakson ultrasonik?
Klakson paduan aluminium hemat biaya dan cocok untuk produksi batch kecil hingga menengah; klakson paduan titanium memiliki daya tahan lelah 3–5 kali lebih lama daripada aluminium dan cocok untuk produksi volume tinggi berkelanjutan; klakson baja paduan tahan aus tetapi berat, untuk skenario keausan tinggi khusus. Sebelum membeli, pastikan pemasok dapat menyesuaikan klakson dari gambar produk Anda.
Q5: Haruskah saya melakukan uji prototipe pengelasan sebelum membeli peralatan pengelasan ultrasonik?
Sangat direkomendasikan. Hasil pengelasan sangat bervariasi tergantung material dan struktur, dan lembar spesifikasi saja tidak dapat memberi tahu Anda bagaimana hasil pengelasan sebenarnya. Pemasok yang bereputasi baik harus menawarkan uji pengelasan sampel gratis atau dengan biaya rendah; lakukan pemesanan resmi hanya setelah prototipe lolos uji.
Q6: Apa perbedaan antara generator digital dan generator analog?
Generator pelacak otomatis digital secara otomatis mengunci frekuensi resonansi transduser dan tetap stabil dalam jangka panjang; generator ini mendukung mode pengelasan waktu/energi/kedalaman dan dapat menyimpan resep parameter. Generator analog memiliki kekebalan terhadap kebisingan yang buruk, mudah mengalami penyimpangan dalam produksi, dan menghasilkan kualitas pengelasan yang tidak konsisten — generator analog secara bertahap mulai dihentikan penggunaannya.
Q7: Plastik mana yang tidak cocok untuk pengelasan ultrasonik?
Plastik lunak seperti PP dan PE dapat dilas, tetapi membutuhkan energi rendah dan sulit dilas; material seperti PTFE (Teflon) hampir tidak mungkin dilas secara ultrasonik; untuk pengelasan material yang berbeda, pastikan kedua titik leleh berada dalam rentang 20°C satu sama lain, jika tidak, fusi yang andal akan sulit diperoleh. Jika ragu, mengirim sampel untuk uji prototipe adalah pendekatan yang paling aman.
Ringkasan
Tidak ada mesin las ultrasonik yang sempurna secara universal — hanya mesin yang sesuai dengan produk Anda. Mulailah pemilihan dari material: tentukan apakah material tersebut dapat dilas dan apa persyaratan kualitasnya. Kemudian pilih frekuensi berdasarkan ukuran produk, daya berdasarkan area pengelasan, dan jenis mesin berdasarkan volume produksi. Selanjutnya, perhatikan dengan saksama fungsi generator dan kemampuan horn/fixture khusus. Terakhir, verifikasi pemasok melalui pengujian prototipe.
- Prinsip utama: lembar spesifikasi hanyalah referensi — pengujian prototipe fisik adalah kebenarannya. Lakukan validasi pengelasan sampel secara menyeluruh sebelum melakukan pemesanan resmi, sehingga Anda tahu bahwa mesin tersebut dapat secara konsisten menghasilkan produk yang berkualitas.