














Panduan Lengkap Pengaturan Parameter Pengelasan Ultrasonik: 14 Parameter Utama Dijelaskan (Versi Praktis untuk Insinyur)
Panduan Lengkap Pengaturan Parameter Pengelasan Ultrasonik: 14 Parameter Utama Dijelaskan (Versi Praktis untuk Insinyur)
Artikel ini disusun oleh Li Yong, seorang insinyur proses pengelasan ultrasonik di Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., yang memiliki pengalaman 22 tahun dalam debugging lini produksi dan peningkatan hasil produksi, serta telah menyelesaikan lebih dari 10.000 proyek pengelasan, mencakup pengelasan lebih dari 100.000 produk. Isi artikel ini didasarkan pada kasus lini produksi nyata dan verifikasi parameter.
Daftar isi
- Tekanan pengelasan
- Waktu tunda 1 (menunggu saat memulai)
- Waktu pengelasan
- Waktu penahanan tekanan (pengeringan)
- amplitudo
- Pemilihan mode pengelasan (waktu/energi/kedalaman)
- kecepatan penurunan
- Penyangga penurunan mesin
- Tekanan pemicu
- Waktu tunda kedua (penundaan pra-tekanan)
- Waktu getaran sekunder (untuk membersihkan kepala las)
- Penyesuaian halus pergerakan mesin
- Kalibrasi level mesin
- Langkah mesin total
- Tabel Referensi Cepat 14 Parameter
- Pohon Keputusan Penyetelan Parameter
- Pertanyaan yang Sering Diajukan (FAQ)
I. Tekanan Pengelasan
memengaruhi
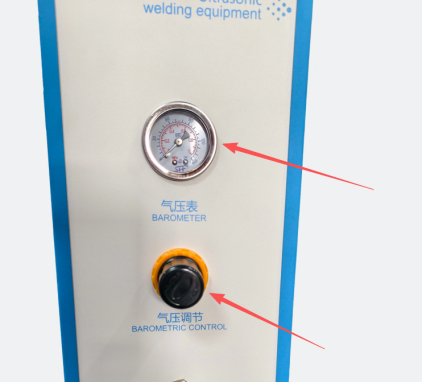
Tekanan pengelasan sangat mendasar dalam pengikatan plastik, menentukan kekencangan kontak antara kepala pengelasan dan produk, serta secara langsung memengaruhi apakah energi getaran dapat ditransmisikan secara efektif ke lasan.
Pengaruh
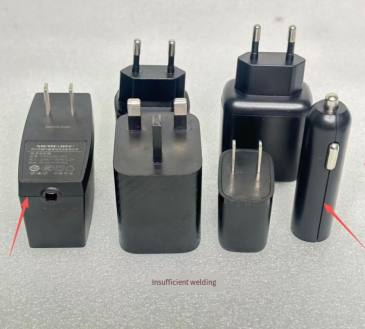
- Tekanan tidak mencukupi : Produk bagian atas dan bawah tidak terpasang dengan rapat, sehingga mengakibatkan transmisi energi getaran yang buruk dan memudahkan terjadinya pengelasan yang tidak sempurna dan kekuatan pengelasan yang tidak memadai.
- Tekanan berlebihan Plastik tersebut ditekan secara paksa, sehingga mengakibatkan pengelasan berlebihan, terbentuknya serpihan logam, serta kerusakan dan deformasi produk.
saran
- Tekanan sedang lebih disukai untuk komponen plastik biasa; tekanan harus dikurangi secukupnya untuk komponen berdinding tipis dan bagian luar; dan tekanan dapat ditingkatkan secukupnya untuk material yang kaku.
Urutan debugging: Tingkatkan tekanan secara bertahap dari rendah ke tinggi sampai Anda menemukan tekanan yang memungkinkan produk terpasang dengan rapat. Jangan terpaku pada "semakin rapat semakin baik".
II. Waktu Tunda 1 (Menunggu Saat Memulai)
memengaruhi
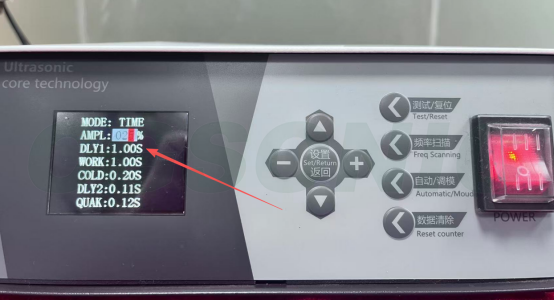
Waktu tunggu dari saat menekan tombol mulai hingga kepala pengelasan mulai turun dan mengeluarkan gelombang ultrasonik memberi operator waktu untuk memastikan bahwa produk telah berada di tempatnya.
Pengaruh
- Penundaan yang terlalu singkat Jika produk mulai digunakan sebelum ditempatkan dengan benar, hal itu dapat menyebabkan tangan terjepit atau produk bergeser, sehingga menimbulkan bahaya keselamatan.
- Penundaan yang berlebihan mengurangi waktu siklus produksi dan memengaruhi efisiensi kapasitas.
saran
- Untuk model dengan pengoperasian dua tombol, penghitung waktu hanya akan mulai berjalan ketika kedua tangan ditekan secara bersamaan untuk memastikan keamanan pengoperasian.
- Untuk produk standar, atur waktu menjadi 0,1-0,5 detik; untuk produk yang memerlukan penempatan dan pemosisian manual, perpanjang waktu menjadi 0,5-1,0 detik.
III. Waktu Pengelasan
memengaruhi
Durasi keluaran getaran ultrasonik menentukan jumlah plastik yang meleleh. Waktu pengelasan adalah parameter yang paling diperhatikan oleh pemula, tetapi juga parameter yang paling sering salah diatur.
Pengaruh
- Waktu yang terlalu singkat : Peleburan plastik yang tidak memadai, pengelasan yang tidak sempurna, dan penyolderan yang buruk.
- Terlalu lama : Masukan energi yang berlebihan menyebabkan plastik meleleh berlebihan, yang mengakibatkan gosong, kelebihan material cair, dan deformasi produk.
saran
- Waktu pengelasan untuk bagian-bagian kecil dan tipis umumnya 1-0,4 detik ; untuk bagian berukuran sedang dan besar, itu adalah 0,4-1,2 detik , dan dapat disesuaikan dengan tepat sesuai dengan efek pengelasan yang sebenarnya.
- Mulailah dengan durasi pendek dan tingkatkan secara bertahap; jangan langsung menetapkan durasi yang panjang. Jika Anda melihat adanya rasa terbakar atau gerigi yang berlebihan, segera sesuaikan kembali.
- Untuk pengelasan percobaan pertama model baru atau material baru, disarankan untuk memulai dari 0,2 detik dan menguji selama 0,1 detik setiap kali, mencatat tampilan dan kekuatannya.
IV. Waktu penahanan tekanan (penyembuhan)
memengaruhi
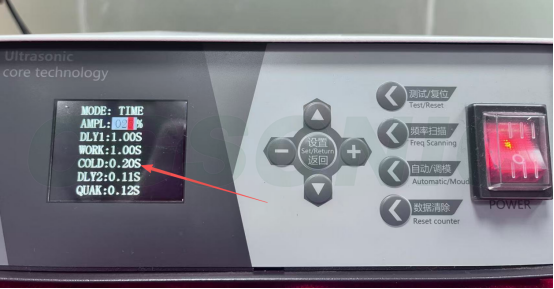
Setelah perawatan ultrasonik berhenti, terus tekan produk ke bawah agar plastik cair mendingin dan mengeras. Waktu penahanan yang tidak cukup adalah penyebab umum retak las dan efek pegas balik.
Pengaruh
- Waktu penahanan terlalu singkat Jika cetakan dibuka sebelum plastik mendingin, sambungan las rentan terhadap pantulan balik, retak, dan ketidaksejajaran.
- Waktu penahanan tekanan berlebihan Memperlambat siklus produksi dan mengurangi efisiensi produksi.
saran
- Untuk produk standar, tekanan penahan Waktu yang dibutuhkan adalah 0,2-0,8 detik. Untuk produk dengan persyaratan penyegelan tinggi, waktu penahanan tekanan harus diperpanjang secara tepat (seperti wadah kedap air).
- Semakin tinggi titik leleh material dan semakin tebal lasannya, semakin lama waktu penahanan tekanan yang dibutuhkan.
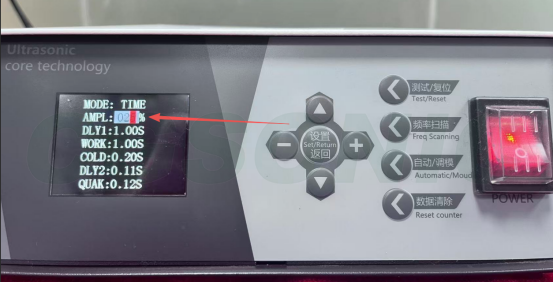
V. Amplitudo
memengaruhi
Amplitudo getaran kepala pengelasan menentukan jumlah energi yang diberikan ke produk per satuan waktu. Amplitudo, bersama dengan waktu pengelasan dan tekanan, merupakan "tiga elemen energi".
Pengaruh
- Amplitudo rendah : energi tidak mencukupi, pengelasan lemah, dan sambungan solder buruk.
- Amplitudo berlebihan Dampak benturannya terlalu besar, sehingga dapat dengan mudah membakar material dan meretakkan bagian produk yang berdinding tipis.
saran
- Plastik keras (PC, ABS) membutuhkan amplitudo yang lebih tinggi ( 60%-80% ); kain PP, PE, dan non-woven yang lembut menggunakan amplitudo yang lebih rendah ( 30%-50% ).
- Gunakan pengaturan tengah pada peralatan terlebih dahulu (biasanya 50%), dan lakukan penyesuaian kecil ke atas atau ke bawah jika perlu. Jangan langsung menyesuaikannya ke pengaturan maksimum.
- Amplitudo yang berlebihan juga dapat mempercepat keausan dan peningkatan panas pada kepala pengelasan, sehingga suhu kepala pengelasan harus dipantau selama penggunaan jangka panjang.
VI. Pemilihan Mode Pengelasan (Waktu/Energi/Kedalaman)
memengaruhi
Mesin las ultrasonik presisi menawarkan tiga mode operasi, yang dibedakan berdasarkan "kriteria keluarannya":
- Mode waktu Menghasilkan gelombang ultrasonik pada interval tetap (dikontrol oleh "detik").
- Mode Energi : Menghasilkan total energi untuk mengimbangi fluktuasi tegangan (dikendalikan oleh "Joule").
- Mode kedalaman Dikendalikan oleh kedalaman tekanan kepala pengelasan (dalam milimeter).
Skenario yang Berlaku
- Mode waktu : Dimensi produk yang stabil dan konsistensi material yang baik, mode yang paling umum digunakan, dan pilihan pertama bagi pemula untuk melakukan debugging.
- Mode energi Direkomendasikan untuk produksi massal di mana kualitas stabil diperlukan dan untuk bengkel dengan tegangan catu daya yang berfluktuasi.
- Mode mendalam Skenario dengan persyaratan ketat pada tinggi keseluruhan produk dan jumlah kelebihan material pada tampilan (seperti elektronik presisi dan perangkat medis).
saran
Para pemula sebaiknya memulai dengan mode waktu untuk debugging, lalu beralih ke mode energi atau kedalaman setelah terbiasa; model standar hanya mendukung mode waktu, silakan hubungi pemasok peralatan untuk model kelas atas.
VII. Kecepatan penurunan
memengaruhi
Kecepatan gerakan ke bawahklakson. Kecepatan penurunan secara langsung memengaruhi gaya tumbukan pada saat kepala pengelasan bersentuhan dengan produk.
Pengaruh
- Kecepatan penurunan terlalu cepat : Kepala pengelasan mengenai produk, dan benturan tersebut menyebabkan produk bergeser, retak, atau tidak sejajar.
- Laju penurunannya terlalu lambat Hal ini memperpanjang seluruh siklus produksi dan mengurangi kapasitas.
saran
- Untuk komponen yang dirancang dengan presisi atau komponen yang rapuh, kecepatan penurunan harus diperlambat; untuk komponen struktural biasa, kecepatan dapat ditingkatkan sesuai kebutuhan.
Disarankan untuk memulai dengan pengelasan percobaan pada kecepatan 50% dan menyesuaikannya berdasarkan umpan balik tentang tampilan dan kekuatan produk.
8. Penyangga penurunan mesin
memengaruhi
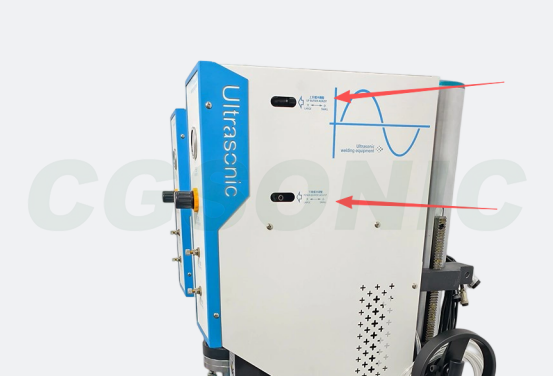
Pengaturan perlambatan peredam pada silinder ketika kepala pengelasan turun dan mendekati produk dicapai melalui katup penyesuaian peredam di kedua ujung silinder, yang mengurangi benturan saat kepala pengelasan bersentuhan dengan produk.
Pengaruh
- Bantalan yang tidak memadai Benturan berkecepatan tinggi dari kepala pengelasan pada produk menyebabkan pergeseran produk, retakan atau ketidaksesuaian posisi, dan mudah terbentuk lekukan pada bagian luar produk.
- Penyangga berlebihan Tingkat penurunan terlalu lambat, memperpanjang siklus produksi dan mengurangi kapasitas.
saran
- Pengaturan peredam biasanya dilakukan pada katup pengaturan peredam di kedua ujung silinder; pengaturan searah jarum jam meningkatkan peredaman, dan pengaturan berlawanan arah jarum jam menurunkannya.
- Perbesar ukuran buffer untuk komponen eksterior, komponen presisi, dan komponen rapuh; kurangi ukuran buffer secara tepat untuk komponen struktural biasa guna meningkatkan waktu siklus.
- Buffering dan kecepatan penurunan adalah dua parameter yang bekerja bersama; menyesuaikan salah satunya saja memiliki efek terbatas.
9. Tekanan Pemicu
memengaruhi
Gelombang ultrasonik hanya dikeluarkan setelah kepala pengelasan mencapai tekanan yang telah ditentukan saat bersentuhan dengan produk. Tekanan pemicu setara dengan "sakelar konfirmasi kecocokan".
Pengaruh
- Tekanan pemicu terlalu tinggi Stimulasi ultrasonik dimulai sebelum tekanan terkompresi sepenuhnya, menyebabkan selip getaran dan penyolderan yang buruk.
- Tekanan pemicunya terlalu rendah : mulai bergetar sebelum terikat sepenuhnya, mengakibatkan pengelasan yang tidak stabil.
saran
- Tekanan pemicu harus sedikit lebih rendah daripada tekanan pengelasan sebenarnya untuk memastikan produk terikat sepenuhnya sebelum memulai perawatan ultrasonik.
- Hanya model kelas atas (seperti itu Seri HS dan seri P3) mendukung fungsi pemicu tekanan; model biasa tidak memiliki opsi ini.
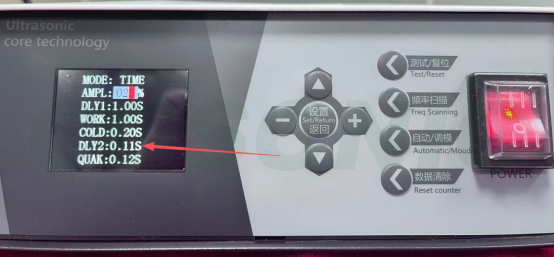
10. Waktu Tunda Kedua (Penundaan Pra-muat)
memengaruhi
Jeda waktu antara kepala pengelasan turun dan menyentuh produk serta dimulainya keluaran gelombang ultrasonik memungkinkan produk untuk sepenuhnya menempel dan stabil di bawah tekanan sebelum getaran dimulai; ini juga dikenal sebagai penundaan pra-tekanan.
Pengaruh
- Penundaan yang terlalu singkat Produk mulai bergetar sebelum terikat sepenuhnya, menyebabkan selip, pengelasan yang buruk, dan lasan yang tidak stabil.
- Penundaan yang berlebihan Siklus produksi menjadi lebih panjang, dan tekanan terus-menerus dapat menyebabkan deformasi atau kerusakan produk.
saran
- Untuk produk biasa, Waktu yang dibutuhkan adalah 0,05-0,2 detik. Untuk barang atau produk berukuran besar yang memerlukan pra-penekanan dan perekatan, waktu pengerjaan harus diperpanjang secara tepat. 2-0,5 detik .
- Gunakan bersamaan dengan tekanan pemicu untuk memastikan produk terpasang dengan benar sebelum mengaktifkan keluaran ultrasonik.
- Waktu tunda 1 vs. Waktu tunda 2 : Yang satu adalah waktu tunggu dari "menekan tombol hingga turun" (untuk melindungi operator), dan yang lainnya adalah waktu tunggu dari "menyentuh produk hingga mulai bergetar" (untuk memastikan pemasangan yang tepat).
11. Waktu getaran kedua (pembersihan kepala las)
memengaruhi
Setelah pengelasan selesai dan tekanan dipertahankan, gelombang ultrasonik dipancarkan kembali untuk waktu singkat guna menggoyangkan produk atau terak yang menempel pada kepala pengelasan, mencegah kepala pengelasan menempel pada material dan memengaruhi siklus berikutnya. Beberapa model menyebut ini sebagai "getaran pelepasan cetakan" atau "waktu pembersihan kepala pengelasan".
Pengaruh
- Waktu yang terlalu singkat Terak atau produk menempel pada kepala pengelasan, sehingga memengaruhi posisi dan kualitas pengelasan pada pengelasan berikutnya.
- Waktu yang berlebihan : Memboroskan energi, dapat menyebabkan suhu kepala pengelasan naik terlalu tinggi, dan mempercepat keausan kepala pengelasan.
saran
- Bahan yang mudah ditempel (seperti PP dan PE) memerlukan proses pengocokan dan penjatuhan sekunder; plastik keras umumnya tidak mudah ditempel.
- Pengaturan normalnya adalah 05-0.2s ; perpanjang waktu yang sesuai untuk bahan yang mudah lengket; untuk produk anti lengket, atur ke 0 untuk menonaktifkan fungsi ini.
12. Penyesuaian halus langkah mesin
memengaruhi
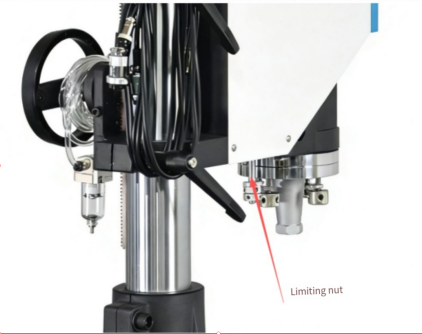
Penyesuaian halus pada langkah vertikal kepala pengelasan digunakan untuk mengontrol secara tepat posisi kontak dan kedalaman pengelasan antara titik terendah kepala pengelasan dan permukaan produk. Hal ini biasanya dicapai melalui sekrup pembatas atau kenop skala.
Pengaruh
- Stroke berlebihan : Kepala pengelasan ditekan terlalu dalam, mengakibatkan pengelasan berlebihan, percikan api, dan kerusakan serta deformasi produk.
- Stroke tidak mencukupi : Kepala pengelasan tidak melakukan kontak yang tepat atau tekanannya tidak mencukupi, sehingga mengakibatkan pengelasan tidak sempurna dan kekuatan pengelasan tidak memadai.
saran
- Pertama, lakukan penyesuaian kasar pada keseluruhan langkah, kemudian gunakan penyesuaian halus untuk pen positioning yang tepat.
- Setiap penyesuaian tidak boleh melebihi 1 mm Saat melakukan penyesuaian, pengelasan uji harus dilakukan, dan hasilnya harus dikonfirmasi dengan menggabungkan inspeksi tampilan dan kekuatan.
- Setelah mengganti produk atau kepala pengelasan, penyetelan halus langkah harus dikalibrasi ulang.
13. Kalibrasi Perataan Mesin
memengaruhi
Menyelaraskan kesejajaran antara permukaan kerja kepala pengelasan dan permukaan kerja cetakan/perlengkapan bawah memastikan bahwa tekanan pengelasan terdistribusi secara merata di seluruh lasan, yang merupakan dasar untuk menjamin kualitas pengelasan yang konsisten.
Pengaruh
- Penyimpangan horizontal : satu sisi lasan dilas berlebihan sedangkan sisi lainnya dilas kurang, sehingga menghasilkan kekuatan lasan yang tidak merata dan produk mudah mengalami deformasi.
saran
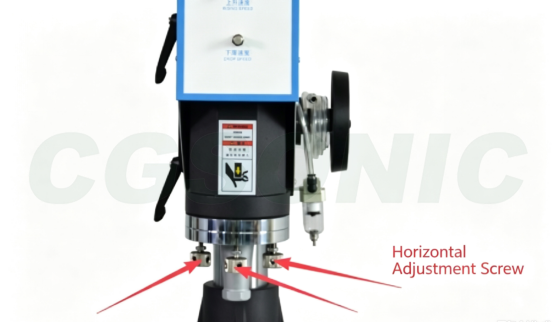
- Penyelarasan horizontal biasanya dicapai dengan menyesuaikan sekrup pengatur ketinggian pada braket pemasangan kepala pengelasan.
- Level tersebut harus dikalibrasi ulang setelah mengganti kepala pengelasan, mengganti cetakan bawah, atau memindahkan mesin.
- Distribusi tekanan dapat diuji menggunakan kertas peka tekanan atau lembaran aluminium untuk memastikan posisi horizontal.
- Penyetelan ketinggian harus dilakukan setelah setiap penggantian kepala pengelasan atau cetakan; selama produksi, ketinggian harus diperiksa secara berkala (mingguan atau bulanan), dan setiap penyimpangan harus segera diperbaiki.
XIV. Total Langkah Mesin
memengaruhi
Mengontrol rentang gerak total seluruh badan mesin saat naik atau turun, digunakan untuk menyesuaikan jarak awal dan tekanan ke bawah maksimum antara kepala pengelasan (horn) dan produk, serta untuk menentukan rentang ketinggian produk yang dapat disesuaikan.
Pengaruh
- Stroke total yang berlebihan : Kepala pengelasan turun terlalu jauh, sehingga meningkatkan waktu siklus dan berpotensi melebihi rentang langkah efektif silinder.
- Total stroke tidak mencukupi : Kepala pengelasan tidak dapat mencapai produk, atau kedalaman pengelasan tidak mencukupi, sehingga menghasilkan pengelasan dingin.
saran
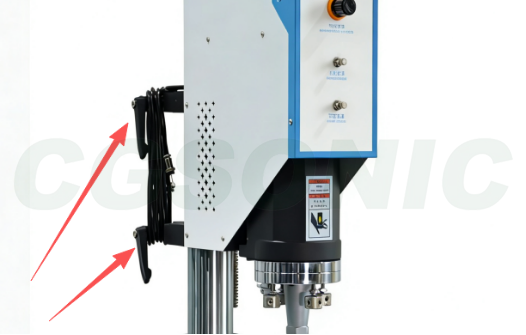
- Saat beralih ke produk dengan ketinggian berbeda, total pergerakan perlu diatur ulang.
- Kepala pengelasan diatur sesuai dengan tinggi produk untuk memastikan bahwa produk dapat dengan mudah diangkat dan diletakkan saat berada di titik tertinggi, dan pengelasan dapat diselesaikan saat berada di titik terendah.
- Pertama, lakukan penyesuaian kasar pada pergerakan keseluruhan, lalu lakukan penyesuaian halus pada pergerakan untuk pen positioning yang tepat.
Tabel Referensi Cepat 14 Parameter
| Nomor seri | parameter | Kisaran yang wajar | Dampak penyesuaian | Efek pengurangan |
| 1 | Tekanan pengelasan | Sedang (tergantung modelnya) | Pengelasan berlebihan, kerusakan akibat tekanan, dan deformasi. | Penyolderan buruk, kekuatan tidak memadai |
| 2 | Waktu tunda 1 | 0,1-0,5 detik | Penurunan kapasitas produksi | Menekan ke bawah, produk bergeser |
| 3 | Waktu pengelasan | 0,1-1,2 detik | Terbakar, bergerigi, cacat | Penyolderan buruk, kekuatan tidak memadai |
| 4 | Waktu tunggu | 0,2-0,8 detik | memperlambat | Retak las dan efek pegas balik |
| 5 | amplitudo | 30%-80% | Bahan yang terbakar, dinding tipis yang retak. | Penyolderan buruk, fusi lemah |
| 6 | Mode pengelasan | Waktu/Energi/Kedalaman | Pilih sesuai dengan skenario | |
| 7 | kecepatan penurunan | 30%-70% | Pergeseran produk, retakan | memperlambat |
| 8 | Penyangga Jatuh | Posisi katup 1-3 putaran | memperlambat | Benturan, lekukan |
| 9 | Tekanan pemicu | Sedikit lebih rendah dari tekanan pengelasan | Selip, sambungan solder dingin | Osilasi prematur dan ketidakstabilan |
| 10 | Waktu tunda 2 | 0,05-0,5 detik | Tempo lebih lambat, cedera parah | Selip, sambungan solder dingin |
| 11 | Getaran sekunder | 0,05-0,2 detik | Peningkatan suhu dan keausan pada kepala las | Perekat, pergeseran posisi |
| 12 | Sedikit penyesuaian pada rencana perjalanan | Langkah 0,1 mm | Penyolderan berlebihan, kerusakan akibat tekanan | Kontak tidak memadai, penyolderan buruk |
| 13 | Kalibrasi horizontal | Tes kertas peka tekanan | Harus seragam | |
| 14 | Rencana Perjalanan Lengkap | Tergantung pada tinggi produk | Tempo lebih lambat, perjalanan berlebihan | Tidak mampu mengelas, hasil las buruk |
Pohon Keputusan Penyetelan Parameter
Saat menemukan kelainan pada pengelasan, pemeriksaan dengan urutan berikut dapat mencakup 90% masalah:
① Pengeringan bahan baku (ABS/PC 80-100°C, 2-4 jam) → ② Jarak dan posisi pemasangan produk → ③ Kondisi cetakan kepala/bawah pengelasan (keausan, resonansi, level) → ④ Tiga parameter utama: tekanan, waktu, dan amplitudo → ⑤ Parameter sekunder seperti penahanan tekanan, penyangga, dan langkah
Pertama, singkirkan tiga kategori masalah utama: bahan, penempatan, dan cetakan , sebelum menyesuaikan parameter. Membalik urutan ini akan membuang waktu ke arah yang salah.
Langkah-langkah debugging umum
- Pertama, pastikan bahwa kepala pengelasan dan perlengkapan cetakan bawah terpasang pada tempatnya dan bahwa posisi produk tidak bergeser.
- Atur tekanan dan amplitudo ke nilai sedang terlebih dahulu, lalu tingkatkan waktu pengelasan secara bertahap.
- Pertama, periksa tampilannya: apakah ada bekas terbakar, gerigi, atau penyok; kemudian lakukan uji patahan untuk memeriksa kekuatan las.
- Kekuatan tidak mencukupi: Prioritaskan peningkatan waktu atau amplitudo secara bertahap, dan hindari mengubah parameter terlalu banyak sekaligus.
- Jika bahan pengelasan telah terbakar habis: kurangi waktu, amplitudo, atau tekanan.
- Setelah parameter disesuaikan dengan benar, simpan rumus tersebut untuk digunakan di masa mendatang saat beralih produk.
Kesalahan umum dalam proses debugging
- Mereka langsung mengatur waktu dan amplitudo ke maksimum, yang secara langsung merusak produk tersebut.
- Hanya memeriksa tampilan hasil pengelasan tanpa melakukan uji kekuatan putus akan menghasilkan sejumlah besar area pengelasan yang buruk.
- Hanya menyesuaikan waktu saja sambil mengabaikan koordinasi tekanan, amplitudo, dan penahanan tekanan.
- Bahan baku yang masuk telah diubah, tetapi parameter lama tetap digunakan, sehingga mengakibatkan cacat pada setiap batch produksi.
- Tanpa menyimpan formula, Anda harus memulai dari awal setiap kali mengganti produk, yang tidak efisien dan rawan kesalahan.
Pertanyaan yang Sering Diajukan (FAQ)
T: Parameter mana yang harus saya mulai gunakan saat menyesuaikan parameter pengelasan ultrasonik?
A: Kami menyarankan untuk mengikuti prinsip "posisi terlebih dahulu, kemudian parameter." Pertama, pastikan kepala pengelasan dan cetakan bawah terpasang pada tempatnya dan produk diposisikan dengan benar. Kemudian, atur tekanan dan amplitudo ke tingkat menengah, dan secara bertahap tingkatkan waktu pengelasan. Pertama, periksa tampilannya (tidak ada bekas terbakar, gerigi, atau bekas tekanan), lalu lakukan uji patahan untuk memeriksa kekuatannya. Mengatur waktu dan amplitudo ke maksimum sekaligus adalah kesalahan umum bagi pemula dan akan langsung merusak produk.
T: Berapa waktu pengelasan yang tepat?
A: Tidak ada nilai absolut; itu tergantung pada ketebalan dinding produk, material, dan area pengelasan. Untuk bagian kecil dan tipis, umumnya 0,1-0,4 detik; untuk bagian sedang hingga besar, 0,4-1,2 detik. Prinsip penyesuaiannya adalah memulai dengan waktu yang singkat dan secara bertahap meningkatkannya. Jika terjadi pembakaran atau gerinda berlebihan, segera sesuaikan kembali. Kesalahan paling umum yang dilakukan pemula adalah mengatur waktu lebih dari 1,5 detik sekaligus, yang akan membakar material.
T: Bagaimana cara menyesuaikan persentase amplitudo?
A: Plastik keras (PC, ABS) memerlukan amplitudo yang lebih tinggi (60%-80%), sedangkan plastik lunak (PP, PE, kain non-woven) sebaiknya menggunakan amplitudo yang lebih rendah (30%-50%). Disarankan untuk memulai dengan pengaturan tengah peralatan (umumnya 50%), lalu sesuaikan ke atas atau ke bawah jika terjadi masalah. Jangan langsung memulai dengan amplitudo maksimum. Amplitudo yang berlebihan akan menyebabkan retak pada bagian berdinding tipis dan mempercepat keausan kepala pengelasan.
T: Bagaimana cara saya memilih antara Mode Waktu, Mode Energi, dan Mode Kedalaman?
A: Mode waktu menghasilkan gelombang ultrasonik dengan durasi tetap, cocok untuk produk dengan dimensi stabil dan konsistensi material yang baik; ini adalah mode yang paling umum. Mode energi menghasilkan energi total, yang dapat mengimbangi fluktuasi tegangan catu daya dan cocok untuk produksi massal dengan persyaratan kualitas yang stabil. Mode kedalaman mengontrol kedalaman kepala pengelasan, cocok untuk skenario dengan persyaratan ketat pada tinggi total produk dan luapan material. Pemula sebaiknya memulai dengan mode waktu untuk debugging, dan untuk stabilitas produksi massal, prioritaskan mode energi atau kedalaman.
T: Apa perbedaan antara tekanan pemicu, waktu tunda satu, dan waktu tunda dua?
A: Ketiga parameter ini mengontrol urutan awal pengelasan. Waktu tunda pertama adalah waktu tunggu dari saat tombol ditekan hingga kepala pengelasan turun (0,1-0,5 detik), yang memungkinkan operator untuk memastikan produk stabil. Waktu tunda kedua adalah penundaan pra-tekanan (0,05-0,5 detik) dari saat kepala pengelasan menekan produk hingga dimulainya keluaran ultrasonik, yang memungkinkan produk untuk menempel sepenuhnya. Tekanan pemicu Pengaktifan ultrasonik hanya terjadi setelah kepala pengelasan menyentuh tekanan yang telah ditentukan (hanya tersedia pada model kelas atas), memastikan adhesi sebelum getaran dimulai. Penggunaan ketiga parameter ini secara bersamaan dapat mencegah kelainan seperti tekanan pada tangan, selip, dan pengelasan yang tidak sempurna.
T: Apa tujuan dari waktu getaran sekunder (waktu pembersihan kepala las)?
A: Setelah pengelasan, gelombang ultrasonik dipancarkan kembali dalam waktu singkat untuk melepaskan sisa produk atau material cair yang menempel pada kepala pengelasan, mencegah penempelan material memengaruhi posisi pada siklus berikutnya. Pengaturan ini wajib untuk material PP dan PE yang mudah menempel; untuk plastik keras (ABS, PC), yang umumnya tidak mudah menempel, pengaturan 0 dapat diterima. Pengaturan 0,05-0,2 detik biasanya digunakan; pengaturan yang terlalu lama akan mempercepat keausan kepala pengelasan dan peningkatan suhu.
T: Apakah saya perlu menyimpan resep setelah menyesuaikan parameter?
- A: Sangat penting untuk menyimpan pengaturan. Setelah menyesuaikan parameter untuk setiap produk, disarankan untuk menyimpannya di peralatan sebagai formula bernama (misalnya, "formula ABS-shell-A1"). Hal ini memungkinkan penggunaan langsung saat mengganti produk, sehingga tidak perlu penyesuaian ulang setiap kali. Ketika batch bahan cetakan injeksi berubah, parameter perlu diverifikasi ulang; formula lama tidak dapat langsung diterapkan.