














11 Cacat Umum Pengelasan Plastik Ultrasonik dan Cara Mengatasinya (dengan Panduan Pemecahan Masalah Cepat)
Terakhir diperbarui: 20 Agustus 2026 | Penulis: [Li Yong] (Insinyur Proses Pengelasan Ultrasonik) | Waktu membaca: sekitar 12 menit
| Tentang Artikel Ini Disusun oleh Li Yong, seorang insinyur proses pengelasan ultrasonik di Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Dengan pengalaman 22 tahun dalam pengoperasian lini produksi dan peningkatan hasil produksi, beliau telah menyelesaikan lebih dari 10.000 proyek pengelasan yang mencakup lebih dari 100.000 produk hasil pengelasan. Isi artikel ini didasarkan pada kasus lini produksi nyata dan validasi parameter. |
Daftar isi
- Pengelasan Dingin (Pengelasan Palsu)
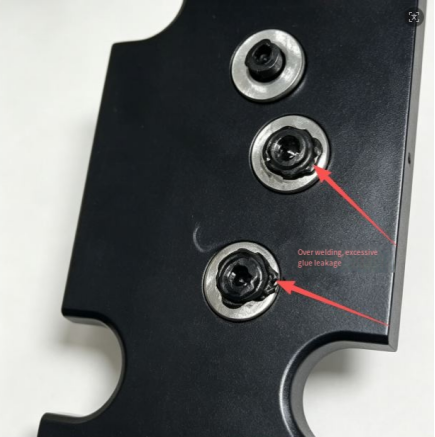
- Pengelasan berlebihan (Bekas terbakar, gosong)
- Kilatan dan Luapan Berlebihan
- Deformasi dan Perubahan Bentuk Produk
- Retakan dan Pemisahan
- Ketidaksejajaran dan Ketidaksesuaian Pengelasan
- Lekukan dan Penyok (Bekas Tekanan Permukaan)
- Gelembung dan Porositas
- Penyegelan yang Buruk (Kebocoran Air dan Udara)
- Kualitas Pengelasan yang Tidak Konsisten
- Bunyi Berisik Setelah Pengelasan
- Panduan Pemecahan Masalah Cepat
- Pertanyaan yang Sering Diajukan (FAQ)
Pengelasan plastik ultrasonik telah menjadi proses perakitan utama dalam interior otomotif, casing elektronik, perangkat medis, komponen peralatan rumah tangga, dan banyak bidang lainnya, berkat kecepatannya, konsistensi yang tinggi, dan tidak memerlukan bahan habis pakai. Namun, dalam produksi sebenarnya—yang dipengaruhi oleh kondisi material, pengaturan parameter, keausan perkakas, presisi perlengkapan, dan faktor lainnya—cacat pengelasan merupakan masalah yang hampir selalu dihadapi oleh setiap lini produksi.
Artikel ini secara sistematis membahas 11 cacat pengelasan ultrasonik paling umum yang ditemukan dalam produksi. Setiap cacat diuraikan menjadi tiga tingkatan: "Gejala → Penyebab → Solusi." Peta jalan pemecahan masalah singkat disertakan di bagian akhir untuk membantu Anda dengan cepat menemukan akar penyebab ketika terjadi kesalahan di lini produksi dan mengurangi waktu coba-coba.
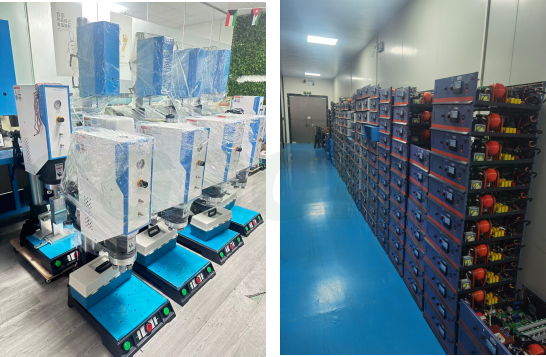
Foto-foto lini produksi peralatan pengelasan plastik ultrasonik
1. Pengelasan Dingin (Pengelasan Palsu)
Gejala
Sambungan las tampak terbentuk sempurna, tetapi mudah patah hanya dengan sedikit putaran tangan dan kekuatannya jauh di bawah persyaratan desain; dalam uji kupas, bagian atas dan bawah casing terpisah begitu saja. Inspeksi penampang menunjukkan bahwa tidak ada fusi nyata yang terjadi di dalamnya — pengarah energi hanya "diratakan" alih-alih membentuk bongkahan cair.
Penyebab
- Tekanan pengelasan tidak mencukupi, waktu pengelasan terlalu singkat, atau amplitudo terlalu rendah — masukan energi di bawah ambang batas fusi.
- Klakson atau perlengkapan yang aus, mengurangi efisiensi transfer energi.
- Produk tidak terpasang dengan benar pada perlengkapan, sehingga pengarah energi tidak sejajar dengan titik tekanan klakson.
- Kelembapan berlebih dalam resin plastik; air yang menguap menghilangkan panas dan menghambat peleburan.
- Pengarah energi terlalu kecil dalam desain produk — tidak cukup bahan yang dapat dilelehkan.
Solusi
- Tingkatkan tekanan pengelasan, perpanjang waktu pengelasan, atau naikkan output amplitudo sesuai kebutuhan (sesuaikan hanya satu parameter pada satu waktu, dan catat perbandingannya).
- Periksa permukaan kerja klakson dan perlengkapannya; perbaiki atau ganti bagian yang aus dengan segera.
- Optimalkan perlengkapan untuk menjamin penempatan produk yang akurat dan tidak bergeser.
- Keringkan resin plastik terlebih dahulu untuk menghilangkan kelembapan (untuk ABS/PC, panggang pada suhu 80–100°C selama 2–4 jam)
- Ubah struktur produk untuk memperbesar pengarah energi (tinggi pengarah tipikal adalah 0,5–0,8 mm, tergantung pada ketebalan dinding material).
2. Pengelasan Berlebihan (Bekas Bakar, Gosong)
Gejala
Sambungan las berubah menjadi putih, kuning, atau bahkan hitam hangus; percikan api tebal dan bagian tersebut berubah bentuk; dalam kasus yang parah, api menembus bagian tertentu. Paling sering terlihat pada bagian-bagian kecil, bagian berdinding tipis, atau produk dengan pengarah energi yang terlalu besar.
Penyebab
- Waktu pengelasan, amplitudo, atau tekanan yang berlebihan — masukan energi per satuan luas melebihi batas.
- Waktu penahanan (dwell time) ultrasonik terlalu lama; panas terus menumpuk tanpa ada tempat untuk menghilang.
- Ketebalan dinding produk tergolong tipis — tidak dapat memenuhi parameter standar.
Solusi
- Kurangi waktu pengelasan, kurangi amplitudo, dan turunkan tekanan pengelasan.
- Persingkat waktu penahanan/penghunian ultrasonik.
- Kurangi keseluruhan input energi untuk produk berdinding tipis; jika perlu, bekerja samalah dengan insinyur struktur untuk mengoptimalkan ketebalan dinding.
- Sesuaikan posisi kontak klakson agar energi tidak terkonsentrasi pada titik-titik lemah lokal.
3. Kilatan dan Luapan yang Berlebihan
Gejala
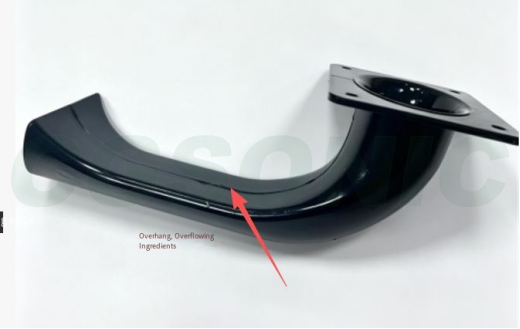
Sejumlah sisa plastik yang berlebihan akan terdorong keluar di sepanjang kedua sisi sambungan las. Hal ini merusak penampilan dan harus dipangkas secara manual setelahnya, sehingga menambah biaya.
Penyebab
- Tekanan pengelasan terlalu tinggi, atau kedalaman penekanan (downstroke) diatur terlalu dalam.
- Material tersebut mudah mengalir, sehingga plastik cair mudah diperas keluar.
- Celah antara wadah atas dan bawah terlalu besar, sehingga memberikan "jalur keluar" bagi lelehan.
- Permukaan kontak klakson tidak rata, sehingga menciptakan tekanan lokal yang berlebihan.
Solusi
- Turunkan tekanan pengelasan dan kurangi pengaturan kedalaman runtuhan.
- Optimalkan pencetakan injeksi produk untuk memperketat celah pemasangan wadah.
- Lakukan servis dan pengasahan ulang klakson agar permukaan kontak tetap rata.
- Untuk plastik yang mudah mengalir (seperti PP), kurangi amplitudo untuk mengurangi jumlah plastik cair yang keluar.
4. Deformasi dan Lengkungan Produk
Gejala
Setelah pengelasan, rumah tersebut bengkok atau menggembung dan fitur pengaitnya berubah bentuk, menyebabkan perakitan selanjutnya menjadi tidak sejajar — terkadang hingga pengaitnya tidak lagi pas sama sekali.
Penyebab
- Tekanan penjepitan tinggi dengan tekanan panas yang terkonsentrasi secara lokal
- Dukungan penahan yang tidak memadai; area bagian yang tidak didukung akan runtuh di bawah tekanan.
- Ketebalan dinding yang tidak merata pada bagian itu sendiri, menyebabkan penyusutan pendinginan yang tidak konsisten.
- Tekanan dilepaskan sebelum waktu pendinginan (penahanan) yang cukup, sementara plastik belum mengeras.
Solusi
- Kurangi tekanan penjepitan pengelasan
- Optimalkan dudukan/penyangga untuk memberikan dukungan penuh pada produk dan menghilangkan area yang tidak didukung.
- Tingkatkan keseragaman ketebalan dinding dalam desain produk semaksimal mungkin.
- Perpanjang waktu penahanan/pendinginan; lepaskan tekanan dan buka alat hanya setelah plastik mendingin dan mengeras.
5. Retak dan Terbelah
Gejala
Retakan muncul di dekat sambungan las, di bagian berdinding tipis, atau di sudut-sudut. Retakan lebih umum terjadi pada material yang rapuh (ABS, PC) — terutama PC.
Penyebab
- Energi ultrasonik yang berlebihan; dampak getaran frekuensi tinggi secara harfiah "mengguncang" material hingga terpisah.
- Corong tersebut menekan langsung pada area berdinding tipis, sehingga memusatkan tekanan.
- Tegangan internal yang tinggi pada bagian yang dicetak; panas pengelasan memicu pelepasan tegangan.
- Konsentrasi tegangan pada sudut tajam bagian tersebut
Solusi
- Kurangi amplitudo dan total energi pengelasan untuk mengurangi dampaknya.
- Ubah posisi kontak klakson untuk menghindari area berdinding tipis.
- Lakukan proses anil pada bagian yang telah dicetak terlebih dahulu untuk mengurangi tegangan internal.
- Haluskan sudut-sudut tajam pada struktur produk untuk menghilangkan titik-titik konsentrasi tegangan.
6. Ketidaksejajaran dan Ketidaksesuaian Pengelasan
Gejala
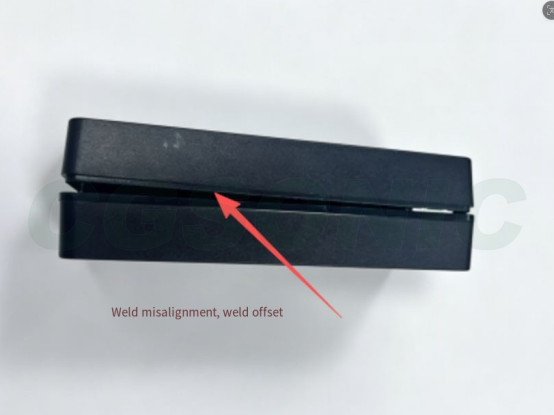
Sambungan antara rumah bagian atas dan bawah menunjukkan perbedaan ketinggian yang besar dan tidak rata — cacat kosmetik yang dalam kasus parah juga dapat mengganggu penyegelan.
Penyebab
- Akurasi perlengkapan pemosisian yang buruk
- Celah pemasangan yang besar pada cetakan injeksi produk.
- Klakson tersebut tidak dipasang secara vertikal dan memiliki pergeseran lateral.
- Bagian tersebut dikenai gaya lateral selama penjepitan.
Solusi
- Kalibrasi dan perbaiki perlengkapan penentuan posisi untuk meningkatkan akurasi penentuan posisi.
- Perbaiki cetakan injeksi untuk memperketat celah pemasangan wadah.
- Perbaiki pemasangan klakson untuk memastikan posisi vertikal dan menghilangkan pergeseran lateral.
- Sesuaikan perlengkapan agar bagian tersebut tidak pernah terbebani secara menyamping selama pengelasan.
7. Lekukan dan Penyok (Bekas Tekanan Permukaan)
Gejala
Bekas atau penyok akan tertekan ke permukaan luar komponen oleh klakson, merusak penampilannya. Untuk komponen kosmetik (kendali jarak jauh, panel speaker, dll.), ini biasanya merupakan cacat fatal.
Penyebab
- Tekanan pengelasan yang berlebihan
- Amplitudo yang ditransmisikan ke permukaan kosmetik
- Kekerasan atau tekstur permukaan tanduk yang tidak sesuai
- Tidak ada penyangga di belakang bagian tersebut, sehingga bagian itu tenggelam karena tekanan.
Solusi
- Kurangi tekanan pengelasan
- Tambahkan lapisan pelindung di antara klakson dan permukaan kosmetik; optimalkan tekstur permukaan klakson.
- Tambahkan penyangga belakang penuh pada perlengkapan untuk mencegah bagian tersebut tenggelam akibat tekanan.
- Kurangi amplitudo untuk membatasi getaran yang mencapai permukaan kosmetik.
8. Gelembung dan Porositas
Gejala
Gelembung udara muncul di dalam sambungan las — yang langsung terlihat dengan mata telanjang pada bagian transparan — mengurangi kekuatan dan mengganggu penyegelan.
Penyebab
- Kadar air yang tinggi pada plastik; air tersebut menguap selama pengelasan dan terperangkap di dalam sambungan.
- Gas di dalam material cair tidak dapat keluar.
- Pengelasan terlalu cepat; plastik cair menutup terlalu dini dan memerangkap udara.
Solusi
- Keringkan resin plastik sepenuhnya untuk menghilangkan kelembapan.
- Kurangi kecepatan pengelasan secukupnya agar gas memiliki waktu untuk keluar.
- Sesuaikan parameter tekanan agar lelehan terkompresi sepenuhnya dan gas internal dikeluarkan dari sambungan.
9. Penyegelan yang Buruk (Kebocoran Air dan Udara)
Gejala
Kekuatan tarik dapat diterima, tetapi komponen tersebut gagal dalam uji kebocoran udara atau perendaman air. Umum ditemukan pada wadah kedap air, sensor otomotif, komponen pendingin cairan, dan produk penting lainnya yang membutuhkan penyegelan yang baik.
Penyebab
- Pengelasan dingin: fusi tidak kontinu di beberapa tempat, meninggalkan celah pada sambungan.
- Minyak atau debu pada permukaan yang saling bersentuhan mencemari antarmuka fusi.
- Pengarah energi yang rusak atau dirancang dengan buruk — lelehan tidak cukup untuk mengisi jalur penyegelan.
- Parameter pengelasan yang berfluktuasi; fusi bervariasi dari satu bagian ke bagian lainnya.
Solusi
- Lakukan pemecahan masalah pengelasan dingin terlebih dahulu (lihat Bagian 1) dan sesuaikan parameter pengelasan agar sambungan menyatu secara kontinu di seluruh bagian.
- Bersihkan permukaan yang akan disambungkan sebelum pengelasan untuk menghilangkan minyak dan debu.
- Periksa pengarah energi; jika rusak, modifikasi struktur produk.
- Stabilkan tekanan udara dan tegangan peralatan untuk mengurangi fluktuasi parameter, dan lakukan pemeriksaan kebocoran secara berkala pada saluran.
10. Kualitas Pengelasan yang Tidak Konsisten
Gejala
Dalam satu batch yang sama, beberapa bagian terlas dengan baik dan yang lainnya mengalami pengelasan dingin; tingkat cacat berfluktuasi secara luas, dan parameter yang telah disetel hari ini bisa salah lagi besok.
Penyebab
- Tegangan listrik bengkel yang berfluktuasi
- Tekanan udara terkompresi yang tidak stabil
- Keausan klakson dan pergeseran frekuensi resonansi
- Variasi antar batch pada bagian yang dicetak (kandungan air, dimensi, tegangan internal)
- Jarak bebas penempatan perlengkapan yang tidak konsisten
Solusi
- Lengkapi peralatan dengan penstabil tegangan dan stabilkan tekanan pasokan udara.
- Periksa resonansi klakson secara berkala; perbaiki atau ganti klakson yang aus dengan segera.
- Mengontrol komponen cetakan yang masuk dan menstandarisasi proses pencetakan untuk mengurangi variasi antar batch.
- Perbaiki perlengkapan agar setiap bagian terpasang dengan jarak bebas posisi yang sama.
11. Bunyi Berisik Setelah Pengelasan
Gejala
Suara gemerincing halus terdengar dari dalam komponen jadi saat diguncang. Hal ini umum terjadi pada produk dengan rongga tertutup (remote control, wadah sensor).
Penyebab
- Sisa-sisa plastik dari pengelasan berlebihan tertinggal di dalam rongga.
- Flash terlepas dan jatuh ke dalam produk.
Solusi
- Optimalkan parameter untuk menghindari pengelasan berlebihan dan memotong serpihan di sumbernya.
- Perbaiki desain sambungan las agar serpihan las tidak terlepas dan jatuh ke dalam rongga.
- Tambahkan langkah pembersihan dengan hembusan udara setelah pengelasan untuk membersihkan serpihan dari rongga.
- Kendalikan flash dan overflow; tambahkan langkah pemangkasan jika perlu.
Panduan Pemecahan Masalah Cepat
Saat terjadi kelainan pengelasan, jangan langsung mengubah parameter secara membabi buta. Lakukan pemecahan masalah sesuai urutan di bawah ini — ini mencakup 90% masalah:
① Pengeringan material → ② Jarak bebas pemasangan produk → ③ Kondisi klakson/perlengkapan → ④ Tiga parameter utama: tekanan, waktu, amplitudo
Pertama-tama, pastikan kondisi material (kelembapan, batch), kemudian periksa toleransi pemasangan komponen, lalu periksa klakson dan perlengkapannya untuk keausan atau pergeseran — dan baru kemudian mulai menyesuaikan parameter. Melakukannya dengan urutan terbalik biasanya akan membuang waktu dan menuju ke arah yang salah.
Pertanyaan yang Sering Diajukan (FAQ)
T: Bagaimana cara memperbaiki pengelasan dingin (pengelasan palsu) pada pengelasan ultrasonik?
A: Pertama, periksa apakah ketiga parameter utama — tekanan, waktu pengelasan, dan amplitudo — diatur terlalu rendah; kemudian periksa apakah klakson/perlengkapan aus atau bagiannya tidak sejajar. Plastik yang terlalu lembap juga menyebabkan pengelasan dingin, jadi keringkan bahan sebelum pengelasan. Jika pengarah energi terlalu kecil, struktur produk harus diubah untuk memperbesarnya.
T: Mengapa hasil pengelasan ultrasonik menjadi putih atau gosong?
A: Itu adalah pengelasan berlebihan klasik. Penyebabnya adalah waktu pengelasan, amplitudo, atau tekanan yang berlebihan, atau waktu penahanan ultrasonik yang terlalu lama sehingga memungkinkan panas menumpuk. Solusinya adalah mengurangi waktu pengelasan, mengurangi amplitudo, menurunkan tekanan, dan memperpendek waktu penahanan. Produk berdinding tipis membutuhkan perhatian khusus pada input energi.
T: Apa yang harus saya lakukan jika bagian tersebut berubah bentuk atau melengkung setelah pengelasan ultrasonik?
A: Kurangi tekanan penjepitan pengelasan dan optimalkan perlengkapan untuk memberikan dukungan penuh pada bagian tersebut; perpanjang waktu penahanan/pendinginan dan lepaskan tekanan hanya setelah plastik mendingin dan mengeras. Ketebalan dinding yang tidak merata pada bagian itu sendiri juga memperburuk deformasi dan harus diperbaiki pada tahap desain.
T: Apa perbedaan antara ABS dan PC dalam pengelasan ultrasonik?
A: ABS adalah material amorf dengan kemampuan pengelasan ultrasonik yang sangat baik dan mudah melebur. PC juga amorf tetapi memiliki titik leleh yang lebih tinggi dan kekakuan yang lebih besar, sehingga membutuhkan amplitudo dan energi yang lebih tinggi; PC juga sensitif terhadap tegangan internal — pemanasan sebelum pengelasan disarankan, jika tidak, retakan akan mudah muncul.
T: Bagaimana cara mengatasi masalah pengelasan ultrasonik yang kadang berfungsi kadang tidak, dan tidak konsisten?
A: Lakukan pemecahan masalah dengan urutan berikut: 1) fluktuasi tegangan daya — pasang penstabil tegangan; 2) apakah tekanan suplai udara stabil; 3) keausan klakson dan pergeseran resonansi — periksa secara berkala; 4) variasi batch pada bagian cetakan — standarisasi proses; 5) apakah jarak bebas posisi perlengkapan konsisten.